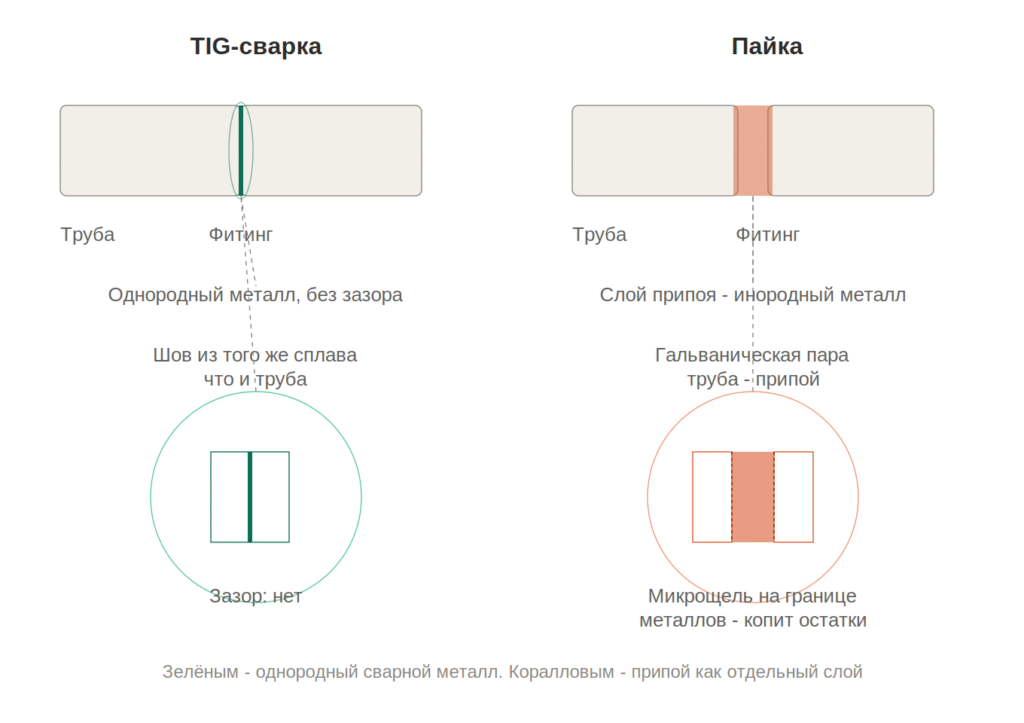
Нет, пайка для этого не используется. Для нержавеющих фитингов на пищевых трубопроводах стандартный способ неразъёмного соединения – это TIG-сварка без присадочного металла, так называемая автогенная сварка. Она сплавляет торцы трубы и фитинга напрямую, без посредника в виде припоя, и не оставляет щелей в шве.
Дело в самой природе пайки. Припой – это всегда другой металл: медь, серебро, специальные сплавы. На стыке двух разных металлов в нержавеющей системе возникает гальваническая пара, а влажная пищевая среда работает как электролит – в итоге припой со временем начинает разрушаться быстрее, чем сама труба. Плюс даже у аккуратно выполненного паяного соединения остаётся микроскопическая граница между металлами – а это потенциальное место, где скапливаются остатки продукта и бактерии при недостаточной мойке. При автогенной TIG-сварке шов получается из того же металла, что и труба – однородный, без инородных вкраплений и зазоров. Именно поэтому стандарт AWS D18.1/D18.2, разработанный совместно с 3-A для гигиенических трубопроводов, описывает требования к сварке, а не к пайке.
Здесь есть нюанс, который часто упускают: формально USDA и 3-A не запрещают пайку напрямую – они допускают её, если соединение получается полностью бесщелевым. Но добиться этого в полевых условиях монтажа на объекте намного сложнее, чем кажется, поэтому на реальных пищевых и молочных линиях пайку фитингов практически не применяют – это скорее теоретическая возможность, чем рабочая практика.
Для неразъёмных стыков нержавеющих труб и фитингов берите TIG-сварку с аргоновой защитой, при сварке трубопроводов большого диаметра – с поддувом аргона внутрь, чтобы защитить обратную сторону шва от окисления. Там, где нужна разборка для обслуживания – кламповые или резьбовые соединения, а не пайка и не сварка.