Содержание
Среди всех решений при проектировании или обслуживании пищевого трубопровода выбор уплотнительного материала – силикон, EPDM или PTFE – кажется наименее важным. Три небольших детали, все пищевые, все примерно одной формы. На практике именно здесь возникают аварийные остановки, незапланированные простои и претензии от технологов, которые не могут понять, почему соединение снова течёт.
За двадцать лет работы с нержавеющей трубопроводной арматурой и пищевым оборудованием я убедился: проблема редко в качестве уплотнения. Проблема в том, что слово “пищевое” – это категория, а не характеристика. Внутри неё три принципиально разных материала с разной молекулярной структурой, разным поведением при нагреве, разным отношением к вашей CIP-химии – и разными последствиями для производства при неправильном выборе.
В этой статье разберём каждый материал с инженерной точки зрения: что происходит на молекулярном уровне и почему это важно практически; как каждый из трёх ведёт себя при щелочной и кислотной CIP-мойке, при паровой стерилизации, при интенсивном термоциклировании; что выбрать под молочное производство, пивоварню, виноделие или фармацевтику; что происходит при монтаже и как распознать деградацию до того, как начнётся течь. В конце – алгоритм выбора из пяти вопросов и четыре сводные таблицы для быстрой ориентации.
Что на самом деле делает уплотнение – и почему “пищевое” не значит “подходящее”
Уплотнение в нержавеющем трубопроводе – это точка, где внутренняя среда граничит с внешним миром. Именно здесь реализуются три сценария отказа, которые встречаются на производствах постоянно: химическое разрушение (материал реагирует со средой – набухает, расслаивается, теряет форму); термическая деградация (выход за рабочий диапазон температур – материал плывёт, трескается, твердеет); механический износ (неправильный монтаж или многократное термоциклирование накапливают усталостные напряжения, которые рано или поздно становятся путём утечки).
Слово “пищевое” означает только одно: материал прошёл сертификацию и не выделяет вредных веществ в продукт при нормальных условиях. Это порог входа, а не характеристика применимости. Соответствие стандарту не говорит ничего о том, выдержит ли этот конкретный материал вашу CIP-схему, вашу температуру стерилизации и ваш продукт.
Стандарты и сертификация: что стоит за маркировкой на упаковке
В Украине для материалов, контактирующих с пищей, действуют национальные санитарные нормы и ДСТУ, гармонизированные с европейскими требованиями. Для европейского рынка ключевым является регламент EC 1935/2004. Американская маркировка FDA 21 CFR 177.2600 встречается в документации на импортные уплотнения и означает соответствие требованиям по экстрагируемым веществам: не более 20 мг/дюйм² при контакте с водными средами за первые 7 часов и 175 мг/дюйм² при контакте с жирными средами. В сертификатах на оборудование, поставляемое из стран Таможенного союза, можно встретить ТР ТС 021/2011 – для украинского рынка он не является обязательным, но фигурирует в документации на импортные комплектующие.
Отдельная история с силиконом: существует два принципиально разных типа вулканизации. Platinum-cured силикон (с платиновым катализатором) – в материале не остаётся побочных продуктов реакции, минимум экстрагируемых веществ, поверхность химически инертна. Peroxide-cured силикон (с перекисным катализатором) – дешевле, широко распространён, при высоких температурах может выделять следовые количества летучих органических соединений. Оба варианта могут быть FDA-совместимыми при соблюдении пределов экстракции. Но для производства инъекционных форм, детского питания, систем WFI при SIP 134°C – только platinum-cured. Для стандартной молочной или пивоваренной линии разница несущественна.
Где стоят уплотнения и какую нагрузку несут
Четыре основных места в нержавеющем пищевом трубопроводе – и четыре разных сценария нагрузки.
Кламп-соединения DIN 11850 и SMS – самые распространённые в пищевой промышленности. Уплотнение работает как торцевая прокладка, сжатая хомутом (стяжным элементом кламп-соединения) между двумя штуцерами. Нагрузка статическая, но при каждом демонтаже – механическая. Молочные муфты (резьбовые соединения DIN/SMS) – уплотнение поджимается гайкой по конической поверхности, воспринимает одновременно осевую и радиальную нагрузку, здесь критична эластичность. Дисковые затворы – вкладыш является одновременно корпусным уплотнением и седлом диска, постоянно контактирует с подвижной деталью; это принципиально добавляет требование к износостойкости. Фланцевые соединения – прокладка сжата болтами с контролируемым усилием; здесь самые высокие механические нагрузки из четырёх типов, и именно здесь cold flow PTFE проявляется наиболее критично.
Три материала – три характера: молекулярная структура как объяснение поведения
Чтобы не просто запомнить, что “EPDM хорош для CIP”, а понимать почему – нужно разобраться в молекулярной логике каждого материала. Это позволяет предсказывать поведение в нестандартных ситуациях, а не угадывать.
 Силикон: инорганический полимер с исключительной термостабильностью
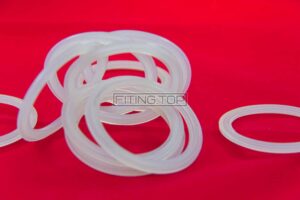
Силикон – инорганический полимер на основе кремния. Его ключевое отличие от резин на углеводородной основе – молекулярная цепочка Si-O-Si (кремний-кислород вместо углерод-углерод). Энергия связи Si-O составляет 445 кДж/моль против 346 кДж/моль для C-C – именно поэтому силикон сохраняет эластичность там, где углеводородные резины уже деградируют. Рабочий максимум в постоянном режиме – +120°C; при кратковременных пиках (SIP-циклы продолжительностью не более 20-30 минут) допускается до +130°C. Нижняя граница – -30°C, что важно для линий с охлаждением или работающих в неотапливаемых помещениях.
Биологическая инертность и нейтральность к органолептике – второе ключевое преимущество. На поверхности силикона практически не формируется биоплёнка, он не придаёт продукту посторонних запахов или вкусов. Это не маркетинг: у углеводородных резин есть органические добавки – пластификаторы, вулканизаторы, которые могут мигрировать в продукт при нагреве. Силикон химически инертен к большинству пищевых сред.
Слабые места важно знать так же хорошо, как преимущества. Механическая прочность у силикона заметно ниже, чем у EPDM: при многократном демонтаже он изнашивается быстрее. При контакте с концентрированными неорганическими кислотами поверхностный слой размягчается, теряет упругость и начинает расслаиваться – сначала незаметно, потом это проявляется как потеря герметичности без видимых внешних повреждений. Именно поэтому на участках с регулярной кислотной CIP силикон – не лучший выбор, несмотря на все его достоинства.
 EPDM: насыщенная цепочка как основа химической стойкости
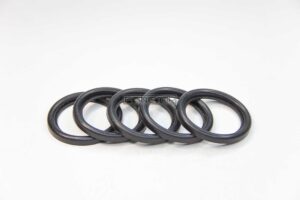
EPDM (этилен-пропилен-диеновый мономер) – синтетический каучук с насыщенной полимерной цепочкой. Ключевое слово здесь – “насыщенная”: в основной цепи молекулы EPDM нет двойных связей C=C. Именно двойные связи являются точками атаки при окислении, воздействии озона и полярных химических агентов. Отсутствие этих уязвимых точек объясняет исключительную стойкость EPDM к воде, пару и водным растворам щелочей – то есть именно к тому, чем насыщена любая CIP-система. Рабочий диапазон: -35°C до +130°C постоянно, кратковременно до +150°C.
EPDM держит щелочную CIP (NaOH 1-3%) без каких-либо ограничений – именно это делает его отраслевым стандартом для молочной и пивной промышленности. Горячая вода, умеренный пар, стандартная паровая стерилизация до 121°C – всё в его рабочем диапазоне. Механически он прочнее силикона: лучше держит многократные циклы монтажа-демонтажа, меньше изнашивается при контакте с подвижными деталями.
Принципиальная слабость, которую необходимо знать наизусть: та же насыщенная цепочка, которая защищает от полярных веществ (вода, щёлочи), не защищает от неполярных органических соединений. Масла, нефтепродукты, растворители – EPDM с ними несовместим. Контакт с маслом вызывает набухание и потерю формы быстро и без видимых предупреждений. Хлорсодержащие дезинфектанты при высоких концентрациях также действуют на него негативно, постепенно разрушая поверхность.
 PTFE: фторполимер с абсолютной химической инертностью и без эластичности
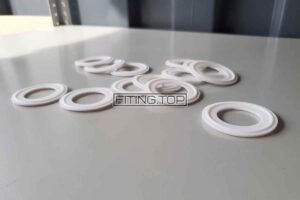
PTFE (политетрафторэтилен, фторопласт, Teflon – торговая марка DuPont) – принципиально другой класс материалов. Не эластомер, а термопласт. Молекулярная цепочка C-F: связь углерод-фтор является одной из самых прочных в органической химии – 485 кДж/моль. Атомы фтора, полностью окружающие углеродную цепочку, создают защитный экран, через который не могут проникнуть практически никакие химические агенты. Рабочий диапазон: -40°C до +180°C. Химически инертен практически ко всему, с чем сталкиваются на пищевом или химическом производстве.
Но принципиальная особенность PTFE – он не восстанавливает форму после сжатия. Под нагрузкой PTFE медленно деформируется необратимо. Это явление называется холодное течение (cold flow или creep). Практически это выглядит так: вы затянули болты фланцевого соединения с правильным усилием. Через три-шесть месяцев прокладка “поплыла”, стала тоньше в зоне сжатия, болтовое предварительное натяжение упало – и соединение начало подтекать. Это не брак: это физика материала, которую нужно учитывать при монтаже.
Virgin PTFE vs Filled PTFE: принципиальная разница
Virgin PTFE (чистый, без добавок) имеет максимальный cold flow. Под болтовой нагрузкой деформируется наиболее интенсивно. Подходит там, где химическая чистота критична, а нагрузка невысока.
Filled PTFE (наполненный) – с добавками стекловолокна, графита или углерода. Наполнители ограничивают подвижность молекулярных цепочек и существенно снижают скорость cold flow. Для нагруженных фланцевых соединений с термоциклированием – filled PTFE является предпочтительным выбором. Обратная сторона: наполнитель немного снижает химическую инертность. Например, стекло в glass-filled PTFE нестойко к плавиковой кислоте и сильным щелочам при высоких температурах.
Комбинированное уплотнение PTFE+EPDM: фторопластовый слой смотрит внутрь трубы (химическая инертность), резиновый сердечник из EPDM держит упругость и компенсирует cold flow. Оптимальное решение для кламп-соединений в химически агрессивных средах.
Испытание CIP-мойкой и SIP-стерилизацией: что происходит с уплотнением
CIP (Cleaning In Place – безразборная мойка) – это не “промыть горячей водой”. Стандартный цикл: промывка водой, щелочная стадия NaOH 1-3% при 70-85°C, кислотная стадия HNO3 или H3PO4 при 50-60°C, финальное ополаскивание. Некоторые схемы добавляют дезинфекцию хлорсодержащими агентами. Этот цикл повторяется ежедневно, иногда несколько раз в сутки. Уплотнение проходит через каждый из них.
CIP-мойка: щёлочь, кислота, хлор – кто что выдерживает
На щелочной стадии CIP EPDM чувствует себя как дома. Его насыщенная полимерная цепочка практически не взаимодействует с NaOH – это и объясняет его доминирование в молочной и пивной промышленности. Силикон на щелочной CIP также держится хорошо. PTFE не реагирует ни на что.
Кислотная стадия – здесь начинаются различия, и важно понимать механизм. Деградация силикона при кислотной CIP определяется не только концентрацией, но и температурой раствора и частотой контактов. Типичная кислотная CIP с HNO3 – это 0,5-1,5%, что само по себе не катастрофично для силикона. Но при температуре раствора 60-70°C и ежедневных циклах совокупное воздействие постепенно разрушает поверхностный слой: он размягчается, теряет упругость. EPDM держит разбавленные органические кислоты (молочная, уксусная) хорошо, но с концентрированными неорганическими кислотами – хуже. На участках с регулярной кислотной CIP оптимальным выбором является PTFE или PTFE+EPDM.
Хлорсодержащие дезинфектанты при высоких концентрациях и регулярном применении постепенно окисляют поверхность EPDM. Если хлорная дезинфекция – это система, а не редкий эпизод, рассмотрите силикон или переход на перекисьсодержащие дезинфектанты.
 SIP-стерилизация: температура плюс давление пара
SIP (Sterilization In Place – стерилизация на месте) – это не просто нагрев. Насыщенный пар при 121°C создаёт давление 1 бар изб.; при 134°C – около 2,1 бар изб. Уплотнение испытывает комбинированное воздействие температуры и давления одновременно – и для материала, работающего “на пределе” своего диапазона, это принципиально разные условия по сравнению с воздействием только температуры.
До 120°C все три материала справляются без оговорок. При температурах SIP выше 120°C силикон выходит за пределы своего рабочего диапазона – его максимум составляет +120°C в постоянном режиме. EPDM рассчитан до +130°C, однако при постоянном воздействии выше 120°C совместно с давлением насыщенного пара его ресурс существенно сокращается. Для систем с SIP выше 120°C единственным материалом без температурных ограничений является PTFE – его рабочий диапазон до +180°C, температура и давление пара на него не влияют. Вопрос при использовании PTFE только один: правильный монтаж и соблюдение момента затяжки.»
Термоциклирование: скрытый враг, которого недооценивают
Это, пожалуй, наименее очевидная причина преждевременного отказа уплотнений – и одна из самых распространённых на производствах с интенсивным режимом работы.
Каждый цикл нагрева-охлаждения создаёт в эластомере внутренние напряжения: материал расширяется при нагреве и сжимается при охлаждении. При многократном повторении эти напряжения накапливаются на молекулярном уровне, нарушая поперечные связи в вулканизированной сетке полимера – это проявляется как потеря упругости и прирост остаточной деформации сжатия (compression set). Когда compression set достигает критического значения, уплотнение перестаёт полностью восстанавливать форму после разжатия – и начинает подтекать.
 Реальный случай: молочное предприятие, 6 SIP-циклов в сутки
Предприятие использовало стандартные EPDM-уплотнения, теоретически рассчитанные на +130°C непрерывно. Пастеризация при 72°C, SIP паром при 121°C каждые 4 часа – шесть термоциклов ежесуточно с перепадом в 49°C. Результат: отказ уплотнений за 3-4 месяца вместо ожидаемых 12. Причина не в максимальной температуре – EPDM её выдерживает. Причина в кумулятивном эффекте термоциклирования: шесть циклов в сутки нагружают материал так, как единичный нагрев до 130°C этого не делает. После замены на силикон ресурс вырос до 14-16 месяцев при тех же условиях эксплуатации.
Если ваша система проходит более трёх-четырёх полных термоциклов в сутки с перепадом более 40°C – EPDM будет служить значительно меньше расчётного срока. В этом случае силикон с его термостабильной Si-O-Si цепочкой является более рациональным выбором даже при температурах ниже максимума EPDM.
Ресурс и экономика: считайте за год, а не за штуку
EPDM-уплотнение для кламп DN 50 стоит около 40-60 грн. При правильных условиях – 12-18 месяцев службы. Силиконовое того же размера – 80-120 грн, но в системе с интенсивным термоциклированием прослужит 2-3 года. С учётом стоимости работы монтажника при каждой замене и потерь продукта при плановой остановке – экономика меняется.
PTFE самый дорогой в закупке, но его экономика оправдывается там, где альтернативы нет. На участках с кислотной CIP или агрессивными средами EPDM или силикон будут меняться значительно чаще. Если PTFE-уплотнение держится 3-5 лет там, где EPDM сгорает за 6-8 месяцев, разница в закупочной цене окупается с учётом монтажных работ уже на первом-втором цикле замены.
Самое дорогое – аварийная течь в неурочное время: остановка линии, потеря партии, срочный вызов монтажника. Правильный выбор уплотнения – это инвестиция в предсказуемость производства, а не статья расходов.
Совместимость с рабочей средой: ваш продукт диктует выбор
Таблица 1. Совместимость уплотнительных материалов с рабочими средами
| Рабочая среда / агент | Силикон | EPDM | PTFE |
| Молоко, сливки, сыворотка | Отлично | Отлично | Отлично |
| Кисломолочные продукты (pH 4-5) | Отлично | Хорошо | Отлично |
| Пиво, сусло, CO2 | Хорошо | Отлично | Отлично |
| Вино, виноградный сок | Отлично | Хорошо | Отлично |
| Щелочная CIP (NaOH 1-3%, 70-85°C) | Хорошо | Отлично | Отлично |
| Кислотная CIP (HNO3 0.5-1.5%, 50-60°C) | С оговорками* | С оговорками* | Отлично |
| Хлорсодержащие дезинфектанты | Хорошо | С оговорками** | Отлично |
| Пар до 121°C (SIP) | Отлично | Отлично | Отлично |
| Пар 121-130°C (интенсивный SIP) | Хорошо | С оговорками | Отлично |
| Масла, нефтепродукты | С оговорками | Несовместим | Отлично |
| Растворители (ацетон, спирт >70%) | С оговорками | Несовместим | Отлично |
| Спирт до 70% (< 40°C) | Хорошо | Хорошо | Отлично |
| WFI, фармацевтические среды | Platinum-cured | Не рекомендуется | Отлично |
* При ежедневной кислотной CIP свыше 60°C – предпочтителен PTFE. ** При хлорной дезинфекции >200 ppm регулярно – рассмотреть силикон.
Таблица 2. Сравнительные технические характеристики уплотнительных материалов
| Параметр | Силикон | EPDM | PTFE |
| Рабочий диапазон (пост. режим) | -30 / +120°C | -35 / +130°C | -40 / +180°C |
| Пиковые температуры (кратко) | до +130°C | до +150°C | без ограничений |
| Хим. стойкость к щелочам | Хорошая | Отличная | Отличная |
| Хим. стойкость к кислотам | Ограниченная | Ограниченная | Отличная |
| Стойкость к маслам/раств. | Ограниченная | Несовместим | Отличная |
| Механическая прочность | Средняя | Высокая | Низкая (термопласт) |
| Эластичность / память формы | Отличная | Отличная | Отсутствует |
| Холодное течение (cold flow) | Нет | Нет | Да / снижено у filled |
| Стойкость к термоциклированию | Отличная | Хорошая | Хорошая (filled) |
| Нейтральность к органолептике | Отличная | Хорошая | Отличная |
| Пищевой допуск | FDA, ДСТУ, EC | FDA, ДСТУ, EC | FDA, ДСТУ, EC |
| Типичный ресурс при CIP+пар | 2-3 года | 1-2 года | 3-5 лет* |
| Относительная стоимость | Средняя | Низкая | Высокая |
* При правильном монтаже и соблюдении момента затяжки. Для virgin PTFE при высокой нагрузке – меньше.
Молочное производство и сыроварение
Молоко, сливки, пастеризованная сыворотка – химически мягкие среды, и силикон с ними прекрасно совместим. Именно это объясняет его доминирование в молочной промышленности: держит щелочную CIP, выдерживает стандартную паровую стерилизацию, механически прочен при частом демонтаже. Специализированные марки EPDM (например, E7502 и E7518 от Trelleborg) разработаны специально для молочных сред с жирностью до 30% и демонстрируют превосходную стойкость к CIP-медиа по сравнению с силиконом.
В сыроварении картина усложняется. Кисломолочные продукты имеют pH 4-5 за счёт молочной кислоты, и при длительном контакте с такой средой EPDM стареет быстрее, чем при работе с нейтральным молоком. На участках, где уплотнение постоянно контактирует с продуктами высокой кислотности – в линиях подачи сыворотки при производстве твёрдых сыров или в ваннах созревания – стоит рассмотреть PTFE или комбинированные уплотнения PTFE+EPDM.
Пивоварение
Пивоварня – система с наиболее разнообразными рабочими средами: сусло, пиво на разных стадиях брожения, CO2, дрожжевая суспензия, щелочная и кислотная CIP-мойка. силикон является стандартным материалом для большинства узлов – он совместим с суслом, пивом, дрожжами и щелочными CIP-растворами.
Кислотная CIP – вот где пивоварня отличается от молочного производства. Азотная и фосфорная кислота применяются для удаления минеральных отложений регулярно, в некоторых схемах – несколько раз в неделю. На крафтовой пивоварне под Киевом, с которой я работал, кислотную CIP проводили три раза в неделю через стандартные силикон уплотнения. Через восемь месяцев уплотнения выглядели так, будто им лет пять: задубевшие, с микротрещинами по периметру, потерявшие упругость. Соединения ещё держали давление, но при каждом демонтаже уплотнение нужно было менять – оно больше не восстанавливало форму. Переход на PTFE на кислотных участках решил проблему.
Виноделие и производство соков
Вино и виноградный сок содержат органические кислоты (яблочная, винная, уксусная), спирт и другие соединения. Для этих продуктов силикон предпочтительнее силикон по одной принципиальной причине: нейтральность к органолептике. Силикон не придаёт вину посторонних запахов и вкусов – это особенно критично для качественного вина и соков прямого отжима, где любое постороннее воздействие на вкусовой профиль недопустимо. силикон также применяется, но при наличии выбора опытные виноделы предпочитают силикон.
Серная кислота в виноделии применяется при санитарной обработке отдельного оборудования – в частности, дозирующих систем и некоторых типов ёмкостей. На этих конкретных участках трубопровода, где кислота проходит в концентрированном виде, необходим PTFE. Это не значит, что всю линию нужно переводить на PTFE – речь идёт о конкретных узлах, где химия контакта принципиально иная.
Фармацевтика и высокочистые производства
Фармацевтика – отдельный мир с максимально жёсткими требованиями. WFI (Water for Injection – вода для инъекций), растворители, активные фармацевтические ингредиенты требуют уплотнений с абсолютным минимумом экстрагируемых веществ.
При SIP-стерилизации систем WFI паром 134°C peroxide-cured силикон может выделять следовые количества летучих органических соединений – продуктов разложения перекисного катализатора. Для инъекционных форм или препаратов для парентерального применения даже следовые загрязнения недопустимы и могут привести к отзыву партии. Platinum-cured силикон этого недостатка лишён: при его производстве не образуется побочных продуктов. PTFE химически абсолютно инертен и также является правомерным выбором. Здесь нет места самодеятельности с заменой “на аналог” – только сертифицированные материалы с полной документацией.
Какой материал под какое соединение: практическая привязка
Таблица 3. Выбор материала по типу соединения
| Тип соединения | Основной материал | Альтернатива | На что обратить внимание |
| Кламп DIN 11850 / SMS | Силикон | EPDM, PTFE | Профиль DIN ≠ SMS, не взаимозаменяемы |
| Молочная муфта DIN / SMS | NBR/EPDM | EPDM | Может также использоваться силикон |
| Вкладыш дискового затвора | Силикон | EPDM | Учитывать износостойкость, не только хим. стойкость |
| Фланцевая прокладка | Filled PTFE | EPDM (при T <130°C) | Момент затяжки на 10-15% ниже паронита |
Кламп-соединения DIN 11850 / SMS
Кламп – самый распространённый тип соединения в пищевых трубопроводах. Силикон является стандартным выбором для большинства молочных, пивных и безалкогольных производств. Силикон – там, где термоциклирование интенсивное или требования к нейтральности выше.
Практическая деталь, которую часто упускают: уплотнения стандарта DIN 11850 и SMS имеют разные профили посадочной канавки и геометрически несовместимы, хотя внешне похожи. Проверяйте соответствие стандарта перед заменой. Также: один хомут может подходить к штуцерам нескольких размеров – это удобно логистически, но не означает, что уплотнение от одного DN подойдёт для другого.
Молочные муфты
В молочных муфтах уплотнение воспринимает одновременно осевую и радиальную нагрузку – здесь критична эластичность. EPDM как основной материал, силикон при работе с высокими температурами.
Вкладыши дисковых затворов
Вкладыш дискового затвора – это одновременно корпусное уплотнение и седло диска, постоянно контактирующее с подвижной нержавеющей деталью. Требование к износостойкости здесь принципиально выше, чем в статическом кламп-соединении.
Износ вкладыша проявляется постепенно. Первый признак – увеличение усилия на рукоятке при закрытии: диск начинает “продавливать” деградировавший материал с большим усилием. Затем – капельная течь в закрытом положении: вкладыш больше не обеспечивает плотного прилегания по всему периметру. Типичный ресурс EPDM-вкладыша при 50-100 циклах открытия-закрытия в сутки – 1-2 года при правильно подобранной среде. Силиконовые вкладыши применяются при высоких температурах, но их меньшая стойкость к истиранию означает более частую замену.
Фланцевые прокладки
PTFE-прокладки на фланцах оправданы из-за химической универсальности, но выбор между virgin и filled PTFE здесь принципиален. Для нагруженных соединений с термоциклированием – filled PTFE: его молекулярная структура, усиленная наполнителем, значительно лучше сопротивляется cold flow. Virgin PTFE подходит там, где химическая чистота критична, а нагрузка и термоциклирование минимальны.
Перетяжка болтов с PTFE-прокладкой – это не решение проблемы герметичности, а её усугубление. PTFE требует момента затяжки примерно на 10-15% ниже, чем компрессионные прокладки из паронита аналогичного диаметра. Конкретные значения указывает производитель – это не рекомендация, а обязательное требование. После первого нагрева системы рекомендуется проверить и при необходимости довести усилие затяжки до нормативного: горячая прокладка даёт дополнительную осадку.
Монтаж: половина ресурса уплотнения закладывается при установке
По практическому опыту, добрая половина преждевременных отказов уплотнений связана не с неправильным выбором материала, а с ошибками при установке. Монтаж считают само собой разумеющимся – а зря.
Подготовка и правила монтажа в кламп-соединениях
Перед установкой нового уплотнения осмотрите посадочную канавку штуцера. Царапины, забоины, следы механических повреждений на поверхности прилегания – всё это станет путём утечки независимо от материала уплотнения. Если профиль уплотнения несимметричный – важна правильная ориентация. Перевёрнутое уплотнение не даст нормальной герметичности и будет выдавлено хомутом при затяжке.
Смазка при монтаже кламп-соединений в большинстве случаев не нужна. Если смазка применяется – только пищевое смазочное вещество, совместимое с конкретным материалом. Силиконовая смазка совместима с EPDM и PTFE, но её нельзя наносить на силиконовые уплотнения: она размягчает поверхность материала, снижает трение в посадочной канавке – и при давлении продукта уплотнение может выдавиться из посадочного места. Это нелогично на первый взгляд, но именно так работает химия.
Признак правильно установленного уплотнения в кламп-соединении: оно равномерно видно по всему периметру, не выдавлено внутрь трубы и не скручено. Если уплотнение скрутилось при затяжке хомута – разобрать, выровнять, повторить. Недотяжка хомута даёт течь сразу. Перетяжка – деформацию и выдавливание, которые проявятся как течь через несколько недель.
Момент затяжки для PTFE: строго по цифрам
PTFE не прощает перетяжки. Момент затяжки болтов на 10-15% ниже, чем для паронитовых или компрессионных резиновых прокладок. Точные значения всегда указывает производитель – это не рекомендация, а обязательное требование. После первого нагрева системы проведите повторную проверку усилия затяжки: горячая PTFE-прокладка даёт дополнительную осадку, и болты нужно довести до нормативного значения.
Если соединение с PTFE-прокладкой начало подтекать – первым делом проверьте болтовое усилие, только потом меняйте прокладку. В большинстве случаев причина в просевшей болтовой нагрузке из-за начального cold flow, а не в разрушении материала. Дотяжка до нормативного значения часто решает проблему. Не пытайтесь затянуть “ещё крепче” – это только ускорит деградацию.
Хранение запасного комплекта
EPDM деградирует под воздействием ультрафиолета и озона ещё на складе. Озон выделяют электромоторы, сварочное оборудование, некоторые виды люминесцентного освещения. Хранить запасные уплотнения рядом с электрощитами или насосными станциями – ошибка, которая сокращает ресурс материала до установки. Правильные условия: тёмное место, комнатная температура, заводская упаковка, подальше от источников озона и масел. Срок хранения для EPDM и силикона при соблюдении условий – 5-7 лет. PTFE практически не стареет при хранении.
Эксплуатация: ошибки, деградация и правила своевременной замены
Шесть ошибок, которые убивают уплотнение раньше срока
Первая – считать “пищевое” синонимом “подходит для моей линии”. EPDM пищевой, но несовместим с маслами. Силикон пищевой, но деградирует при регулярной кислотной CIP выше 60°C. Пищевой допуск – это разрешение на контакт с продуктом, а не гарантия применимости в вашей конкретной системе.
Вторая – замена “на то, что есть”. В ночную смену потекло, нужного материала нет, монтажник ставит похожее. Иногда обходится. Иногда через месяц – аварийная течь именно в тот момент, когда производство работает на полную мощность. Минимальный складской запас правильных уплотнений по всем ключевым позициям – это не расточительство, а часть нормальной системы технического обслуживания.
Третья – игнорирование интенсивности термоциклирования. Система с четырьмя SIP-циклами в сутки нагружает уплотнение принципиально иначе, чем система с одним циклом раз в неделю. Накопление усталостных напряжений – не очевидный, но реальный механизм деградации. Если режим интенсивный – пересматривайте регламент замены в сторону сокращения или выбирайте материал с лучшей термостабильностью.
Четвёртая – неправильное усилие затяжки. Перетяжка разрушает эластомеры (выдавливание из канавки) и критична для PTFE (необратимый cold flow). “Покрепче – надёжнее” не работает ни для одного из трёх материалов. Недотяжка – течь сразу, что хотя бы очевидно.
Пятая – неправильное хранение запасного комплекта. Уплотнение, деградировавшее на складе, выйдет из строя досрочно даже при идеальных условиях эксплуатации.
Шестая – ожидание течи как сигнала к замене. Уплотнение не объявляет о скором отказе. К моменту появления видимой течи материал уже давно деградировал. Плановая замена по регламенту – раз в 12-24 месяца в зависимости от условий – всегда дешевле аварийной остановки линии.
Как распознать деградацию до того, как началась течь
При плановом осмотре или разборке соединения обращайте внимание на дифференцированные признаки – не все симптомы одинаковы для разных материалов и причин.
Набухание и потемнение EPDM – типичный признак контакта с маслом или нефтепродуктами. Материал увеличился в объёме, изменил цвет, потерял форму. Причина однозначная – проверьте, не попало ли масло в систему. Растрескивание поверхности EPDM без набухания – озонное или ультрафиолетовое старение, часто складское. Растрескивание и пожелтение силикона – термическая деградация или длительный контакт с концентрированной кислотой: поверхностный слой потерял эластичность. Истончение и “выплывание” профиля PTFE-прокладки в зоне болтового сжатия – cold flow в действии; прокладка медленно выдавилась из зоны контакта. Потеря упругости у эластомеров без восстановления формы в руках – компрессионный сет, материал исчерпал ресурс.
Заключение
Три материала – три чётких ниши применения, которые редко пересекаются. EPDM – рабочий стандарт для молочных и пивных производств со стандартной щелочной CIP-схемой и умеренным режимом стерилизации: оптимальное сочетание цены, механической прочности и химической совместимости. Силикон – выбор там, где термоциклирование интенсивное, среда нейтральная или органическая, а нейтральность к органолептике критична: виноделие, производство соков, фармацевтика, системы с частым SIP. PTFE – решение для химически агрессивных сред и участков с регулярной кислотной мойкой, при обязательном понимании механики холодного течения и строгом соблюдении требований к монтажу.
За двадцать лет работы с пищевым оборудованием я пришёл к простому выводу: самые дорогие ошибки в выборе уплотнений – не те, которые проявляются сразу. Соединение, которое потекло через сутки после монтажа, – это очевидная проблема. Соединение, которое служит восемь месяцев вместо двух лет из-за неверно подобранного материала или неправильного хранения запасного комплекта, – это незаметные потери, которые никто не считает.
Считайте стоимость владения на год. Проверяйте совместимость при любом изменении продукта или CIP-схемы. Меняйте уплотнения по регламенту, не дожидаясь течи. И храните запасной комплект правильно – это дешевле, чем думать, что на складе “что-нибудь найдётся”.